Лінії для виробництва дерев’яно-пластикового композитного профілю (WPC).це спеціалізовані екструзійні системи, призначені для виготовлення профілів із суміші деревних волокон і термопластів. Ці лінії виробляють дошки для настилу, віконні рами, дверні рами, огорожі, зовнішню обшивку та меблеві компоненти, пропонуючи екологічну альтернативу традиційним матеріалам. Цей посібник охоплює ключові компоненти, технології та міркування щодо вибору для ліній виробництва профілів WPC.
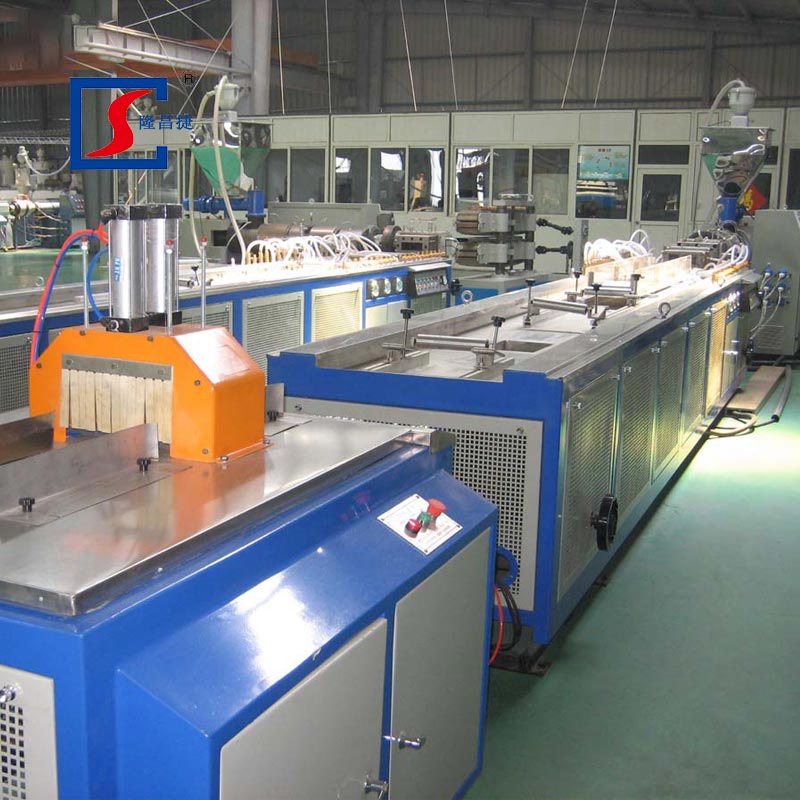
Лінія виробництва дерев’яних пластикових профілів — це інтегрована екструзійна система, яка переробляє суміш деревної муки, пластикових полімерів і добавок у готові профілі незмінної якості. Лінія об’єднує кілька блоків, які працюють послідовно для змішування, екструдування, формування, охолодження та різання матеріалу.
WPC — це композитний матеріал, виготовлений із суміші рослинних порошків і термопластичних полімерів, таких як ПВХ, ПЕ або ПП. Він призначений для заміни деревини в сферах застосування, де довговічність, стійкість і довговічність є ключовими вимогами. Профілі WPC зберігають природний вигляд деревини, одночасно знижуючи витрати на обслуговування та вразливість до зовнішніх факторів.
Профілі WPC, виготовлені на цих лініях, мають ряд переваг перед традиційними матеріалами. Вони стійкі до корозії, атмосферних впливів та ультрафіолетових променів, а також забезпечують чудову стійкість до комах, у тому числі термітів. Цей матеріал економічно вигідніший за натуральну деревину, зберігаючи при цьому естетичну привабливість деревини. WPC не потребує великомасштабного обслуговування або спеціальної обробки для укладання, і він служить чудовим теплоізолятором, який є вогнезахисним. Крім того, WPC повністю придатний для переробки, що підтримує принципи циклічної економіки.
Повна лінія виробництва профілю WPC складається з кількох основних компонентів.
Екструдер є серцем виробничої лінії. Більшість профільних ліній WPC використовують конічний двошнековий екструдер, який забезпечує ефективне змішування та контрольовану пластифікацію навіть із високим відсотком натурального наповнювача. Конічна конструкція забезпечує кращу дегазацію та забезпечує відмінну пластифікацію матеріалу, що є критичним, оскільки деревне борошно зазвичай містить близько 5-6 відсотків вологи, яку необхідно видалити під час обробки.
Двошнекові екструдери з паралельним обертанням у протилежних напрямках, які є на сучасних лініях, розроблені для забезпечення високого крутного моменту, ефективного змішування та точного контролю температури вздовж стовбура. Доступні конфігурації охоплюють широкий спектр виробничих потреб із діаметром шнека до 158 міліметрів і співвідношенням L/D до 36.
Штамп формує розплавлену суміш у бажаний профіль поперечного перерізу. Для WPC спеціально розроблені матриці вміщують суцільні, порожнисті або коекструдовані профілі. Пластинчасті форми з оптимізованою конструкцією каналів забезпечують високу продуктивність потоку та високу точність. Коекструзія дозволяє наносити поверхневий шар зі специфічними характеристиками, такими як підвищена зносостійкість і стабільність кольору, безпосередньо в лінію.
Після виходу профілю з матриці він проходить через систему калібрування та охолодження. Калібрувальна таблиця забезпечує стабільність розмірів навіть на великих ділянках. Він має стійкі сталеві рами, часто виготовлені з нержавіючої сталі SUS 304, із системами регулювання положення в багатьох вимірах. Водяні насоси та вакуумні калібратори швидко формують і охолоджують профіль, зберігаючи його структурну цілісність.
Пристрій відведення протягує охолоджений профіль через лінію з постійною швидкістю. Для важких профілів WPC зазвичай використовуються гусеничні транспортні пристрої з високим зчепленням, щоб забезпечити стабільне зчеплення без пошкодження поверхні профілю.
Пила автоматично розрізає профіль на задану довжину. Завдяки системам автоматичного керування весь процес різання є інтелектуальним і простим у управлінні. Синхронізовані системи різання забезпечують повторювану довжину та чисті поверхні.
| Параметр | Типовий діапазон |
|---|---|
| Модель екструдера | SJZ55/110, SJZ65/132, SJZ80/156, SJZ92/188 |
| Потужність головного двигуна | 22 кВт – 110 кВт |
| Максимальна ширина виробу | До 1200 мм |
| Вихідна ємність | 70 – 580 кг/год |
| Вимоги до охолоджувальної води | 5 – 15 м³/год |
| Вимоги до стисненого повітря | 0,2 – 1,0 м³/хв |
| Довжина виробничої лінії | 18-30 метрів |
Типовий технологічний процес для лінії виробництва профілю WPC складається з кількох етапів.
Підготовка матеріалу. Сировина, включаючи пластикові полімери, деревне борошно, сполучні речовини, стабілізатори, мастила та пігменти, готується та точно дозується. WPC зазвичай містить від 40 до 50 відсотків целюлози, від 15 до 25 відсотків геміцелюлози та від 15 до 30 відсотків лігніну з деревного компонента в поєднанні з полімерною матрицею, такою як PVC, PE або PP.
Змішування та компаундування. Матеріали змішують до отримання однорідної суміші. Це можна зробити в змішувачі періодичної дії або шляхом безперервного змішування. Дисперсія деревних волокон у пластиковій матриці має вирішальне значення для якості кінцевого продукту.
Годування. Змішаний матеріал подається в екструдер за допомогою гравіметричних живильників для забезпечення постійного потоку матеріалу. Необхідно контролювати вміст вологи у вихідній сировині, оскільки температури обробки приблизно 200 °C можуть спричинити термічну деградацію деревних волокон, якщо вологість не контролюється належним чином.
Екструзія. Компаунд розплавляють, змішують і подають через екструдер. Гвинтовий механізм застосовує зусилля зсуву для гомогенізації гідрофільних деревних волокон із гідрофобним полімером. Паралельні двошнекові екструдери забезпечують однорідну пластифікацію та рівномірний розподіл волокон.
Формування. Розплавлене з'єднання проходить через екструзійну головку для формування поперечного перерізу профілю.
Калібрування та охолодження. Профіль формується та охолоджується через калібрувальний стіл для забезпечення стабільності розмірів.
Перевезення. Профіль протягується крізь лінію з постійною швидкістю блоком відведення.
Нарізка. Профіль нарізається пилкою по довжині.
Укладання. Готові профілі збираються на розвантажувальний стелаж для пакування та відправлення.
Вибір типу екструдера значно впливає на ефективність виробництва та якість продукту.
Двошнекові екструдери зазвичай віддають перевагу для виробництва профілів WPC. Двошнекові екструдери з паралельним протилежним обертанням пропонують такі переваги, як низькі оберти шнека за хвилину, що знижує ризик спалювання матеріалів і мінімізує виділення тепла. Вони також забезпечують чудову ефективність змішування та не потребують значної попередньої обробки вихідної сировини.
Одношнекові екструдери мають нижчі інвестиційні витрати, але зазвичай вимагають попереднього змішування та попереднього сушіння матеріалів, мають нижчу продуктивність і можуть важко підтримувати низькі температури розплаву з вищим тиском.
Альтернативний підхід передбачає використання змішувача безперервної дії в поєднанні з одношнековим екструдером. Ця конфігурація може безпосередньо отримувати розпушене деревне борошно через великий порт подачі з високою пропускною здатністю, усуваючи потребу в подрібненні гранул і знижуючи споживання енергії.
При виборі лінії виробництва профілю WPC враховуйте наступні фактори:
Визначте конкретні типи та розміри профілю, які ви плануєте виготовляти, оскільки це визначає необхідний розмір екструдера та конфігурацію матриці. Оцініть доступну сировину, включаючи тип полімеру та характеристики деревного борошна, оскільки для різних рецептур потрібні різні конфігурації екструдера. Враховуйте вимоги до виробничої потужності, включаючи продуктивність і години роботи. Оцініть енергоефективність, оскільки обробка WPC вимагає точного контролю температури та значного споживання електроенергії. Плануйте майбутню гнучкість, оскільки можливості спільної екструзії та модульні конструкції дозволяють адаптуватися до мінливих вимог ринку.
Theлінія виробництва дерев'яного пластикового профілюявляє собою ефективне, стійке рішення для виробництва високоефективних композитних профілів. За умови правильного вибору та експлуатації ці лінії забезпечують незмінну якість, зменшують матеріальні відходи та підтримують екологічно відповідальну практику виробництва.